As pessoas têm usado canos por milhares de anos. Talvez o primeiro uso tenha sido por antigos agricultores que desviavam água de córregos e rios para seus campos. Evidências arqueológicas sugerem que os chineses usaram canos de cana de cana para transportar água para locais desejados já em 2000A.c.Tubos de argila que foram usados por outras civilizações antigas foram descobertos. Durante o primeiro séculoD.c., os primeiros tubos de chumbo foram construídos na Europa. Em países tropicais, tubos de bambu eram usados para transportar água. Os americanos coloniais usavam madeira para um propósito semelhante. Em 1652, as primeiras águas foram feitas em Boston usando troncos ocos.
O desenvolvimento do moderno tubo de aço soldado pode ser rastreado até o início de 1800. Em 1815, William Murdock inventou um sistema de lâmpadas a carvão. Para encaixar toda a cidade de Londres com essas luzes, Murdock juntou os barris de mosquetes descartados. Ele usou este oleoduto contínuo para transportar o gás carbônico. Quando seu sistema de iluminação se mostrou bem sucedido, uma demanda maior foi criada para tubos de metal longos. Para produzir tubos suficientes para atender a essa demanda, uma variedade de inventores começou a trabalhar no desenvolvimento de novos processos de fabricação de tubos.
Um método notável para a produção de tubos metálicos de forma rápida e barata foi patenteado por James Russell em 1824. Em seu método, os tubos foram criados unindo bordas opostas de uma tira de ferro plana. O metal foi aquecido pela primeira vez até ser maleável. Usando um martelo de gota, as bordas dobradas juntas e soldadas. O tubo foi terminado passando-o através de um moinho de sulcos e rolamentos.
O método de Russell não foi usado por muito tempo porque no ano seguinte, a Comelius Whitehouse desenvolveu um método melhor para fazer tubos de metal. Este processo, chamado de processo de solda de bunda é a base para nossos procedimentos atuais de fabricação de tubos. Em seu método, folhas finas de ferro foram aquecidas e desenhadas através de uma abertura em forma de cone. À medida que o metal passava pela abertura, suas bordas se enrolavam e criavam uma forma de tubo. As duas extremidades foram soldadas juntas para terminar o tubo. A primeira fábrica a ser usada
este processo nos Estados Unidos foi aberto em 1832 na Filadélfia.
Gradualmente, foram feitas melhorias no método da Casa Branca. Uma das inovações mais importantes foi introduzida por John Moon em 1911. Ele sugeriu o método de processo contínuo no qual uma fábrica poderia produzir tubos em um córrego interminável. Ele construiu máquinas para este propósito específico e muitas instalações de fabricação de tubos adotaram-no.
Enquanto os processos de tubos soldados estavam sendo desenvolvidos, uma necessidade de tubos metálicos sem emenda despertam. Tubos sem emenda são aqueles que não têm uma costura soldada. Eles foram feitos pela primeira vez fazendo um buraco através do centro de um cilindro sólido. Este método foi desenvolvido durante o final da década de 1800. Esses tipos de tubos eram perfeitos para esquadrias de bicicleta porque têm paredes finas, são leves, mas são fortes. Em 1895, a primeira fábrica a produzir tubos sem emenda foi construída. Como a fabricação de bicicletas deu lugar à fabricação de automóveis, tubos sem emenda ainda eram necessários para as linhas de gasolina e óleo. Essa demanda foi ainda maior à medida que foram encontrados maiores depósitos de petróleo.
Já em 1840, os trabalhadores de ferro já podiam produzir tubos sem emenda. Em um método, um buraco foi perfurado através de um metal sólido, boleto redondo. O boleto foi então aquecido e desenhado através de uma série de mortes que alongou-o para formar um tubo. Este método era ineficiente porque era difícil perfurar o buraco no centro. Isso resultou em um tubo irregular com um lado sendo mais espesso que o outro. Em 1888, um método melhorado foi concedido uma patente. Nesse processo, o sólido faturado foi lançado em torno de um núcleo de tijolo à prova de fogo. Quando foi resfriado, o tijolo foi removido deixando um buraco no meio. Desde então, novas técnicas de rolo substituíram esses métodos.
Design
Existem dois tipos de tubo de aço, um é perfeito e outro tem uma única costura soldada ao longo de seu comprimento. Ambos têm usos diferentes. Tubos sem emenda são tipicamente mais leves, e têm paredes mais finas. São usados para bicicletas e transporte de líquidos. Os tubos de costura são mais pesados e rígidos. Os têm uma consistência melhor e são tipicamente mais retos. Eles são usados para coisas como transporte de gás, conduíte elétrico e encanamento. Normalmente, eles são usados em casos em que o tubo não é colocado sob um alto grau de estresse.
Certas características do tubo podem ser controladas durante a produção. Por exemplo, o diâmetro do tubo é frequentemente modificado dependendo de como ele será usado. O diâmetro pode variar desde pequenos tubos usados para fazer agulhas hipodérmicas, até grandes tubos usados para transportar gás por toda a cidade. A espessura da parede do tubo também pode ser controlada. Muitas vezes o tipo de aço também terá um impacto na resistência e flexibilidade da tubulação. Outras características controláveis incluem comprimento, material de revestimento e acabamento final.
Matérias-primas
A principal matéria-prima na produção de tubos é o aço. O aço é feito principalmente de ferro. Outros metais que podem estar presentes na liga incluem alumínio, manganês, titânio, tungstênio, vanádio e zircônio. Alguns materiais de acabamento são às vezes usados durante a produção. Por exemplo, a tinta pode ser
usado se o tubo for revestido. Normalmente, uma leve quantidade de óleo é aplicada em tubos de aço no final da linha de produção. Isso ajuda a proteger o tubo. Embora não seja realmente uma parte do produto acabado, o ácido sulfúrico é usado em uma etapa de fabricação para limpar o tubo.
A Manufatura
Processo
Tubos de aço são feitos por dois processos diferentes. O método de produção global para ambos os processos envolve três etapas. Primeiro, o aço bruto é convertido em uma forma mais viável. Em seguida, o tubo é formado em uma linha de produção contínua ou semicontínua. Finalmente, o tubo é cortado e modificado para atender às necessidades do cliente.
Produção de ingot
1 O aço derretido é feito pelo derretimento do minério de ferro e do coque (uma substância rica em carbono que resulta quando o carvão é aquecido na ausência de ar) em um forno, removendo então a maior parte do carbono, explodindo oxigênio no líquido. O aço derretido é então derramado em moldes de ferro grandes e de paredes grossas, onde esfria em ingotes.
2 Para formar produtos planos, como placas e folhas, ou produtos longos, como barras e hastes, os ingots são moldados entre rolos grandes sob enorme pressão.
Produzindo flores e lajes
3 Para produzir uma flor, o invalesto é passado através de um par de rolos de aço ranhurados que são empilhados. Esses tipos de rolos são chamados de "moinhos de dois altos". Em alguns casos, três rolos são usados. Os rolos são montados de modo que suas ranhuras coincidam, e eles se movem em direções opostas. Esta ação faz com que o aço seja espremido e esticado em pedaços mais finos e longos. Quando os rolos são invertidos pelo operador humano, o aço é puxado para trás tornando-o mais fino e mais longo. Este processo é repetido até que o aço atinja a forma desejada. Durante esse processo, máquinas chamadas manipuladores giram o aço para que cada lado seja processado uniformemente.
4 Os ingots também podem ser enrolados em lajes em um processo semelhante ao processo de fabricação de flores. O aço é passado através de um par de rolos empilhados que o esticam. No entanto, há também rolos montados na lateral para controlar a largura das lajes. Quando o aço adquire a forma desejada, as extremidades irregulares são cortadas e as lajes ou flores são cortadas em pedaços mais curtos.
Processamento adicional
5 As flores são tipicamente processadas mais adiante antes de serem transformadas em tubos. As flores são convertidas em boletos, colocando-as através de mais dispositivos de rolamento que os tornam mais longos e estreitos. Os boletos são cortados por dispositivos conhecidos como tesouras voadoras. Estes são um par de tesouras sincronizadas que correm junto com o boleto em movimento e cortá-lo. Isso permite cortes eficientes sem parar o processo de fabricação. Esses boletos são empilhados e eventualmente se tornarão tubos perfeitos.
6 Lajes também são reformuladas. Para torná-los maleáveis, eles são primeiro aquecidos a 2.200° F (1.204° C). Isso faz com que um revestimento de óxido se forme na superfície da laje. Este revestimento é quebrado com um disjuntor de escala e spray de água de alta pressão. As lajes são então enviadas através de uma série de rolos em um moinho quente e transformadas em finas tiras estreitas de aço chamadas skelp. Este moinho pode ser tão longo quanto meia milha. À medida que as lajes passam pelos rolos, elas se tornam mais finas e mais longas. No curso de cerca de três minutos, uma única laje pode ser convertida de um pedaço de aço de 15,2 cm de espessura para uma fina fita de aço que pode ter um quarto de milha de comprimento.
7 Após o alongamento, o aço é conservado. Este processo envolve executá-lo através de uma série de tanques que contêm ácido sulfúrico para limpar o metal. Para finalizar, é enxaguado com água fria e quente, seco e depois enrolado em grandes carretéis e embalado para transporte para uma instalação de fabricação de tubos.
Fabricação de tubos
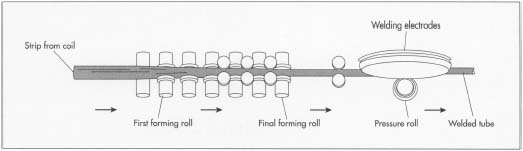
8 Tanto o skelp quanto o boleto são usados para fazer tubos. Skelp é feito em tubo soldado. É colocado pela primeira vez em uma máquina de desenrolar. Como o carretel de aço é desenrolado, ele é aquecido. O aço é então passado através de uma série de rolos ranhurados. À medida que passa, os rolos fazem com que as bordas do skelp se enrolem juntas. Isso forma um tubo dessoldado.
9 O aço passa por eletrodos de soldagem. Estes dispositivos selam as duas extremidades do tubo juntos. A costura soldada é então passada através de um rolo de alta pressão que ajuda a criar uma solda apertada. O tubo é então cortado até um comprimento desejado e empilhado para posterior processamento. O tubo de aço soldado é um processo contínuo e, dependendo do tamanho do tubo, pode ser feito tão rápido quanto 335,3 m por minuto.
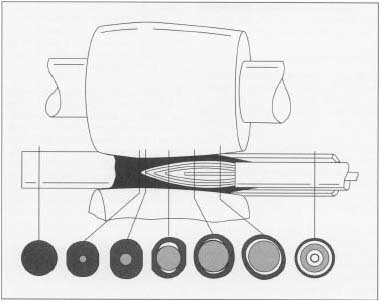
10 Quando for necessário tubo sem emenda, os boletos quadrados são usados para a produção. Eles são aquecidos e moldados para formar uma forma de cilindro, também chamado de bala. A rodada é então colocada em uma fornalha onde é aquecido branco-quente. A rodada aquecida é então enrolada com grande pressão. Esta rolagem de alta pressão faz com que o boleto se estique e um buraco se forme no centro. Uma vez que este orifício tem forma irregular, um ponto perfurador em forma de bala é empurrado através do meio do boleto como ele está sendo enrolado. Após a fase de perfuração, o tubo ainda pode ser de espessura e forma irregulares. Para corrigir isso, é passado por outra série de moinhos de rolamento.
Processamento final
11 Depois que qualquer tipo de tubo for feito, eles podem ser colocados através de uma máquina de endireitar. Eles também podem ser equipados com juntas para que duas ou mais peças de tubo possam ser conectadas. O tipo mais comum de articulação para tubos com diâmetros menores é a rosca — ranhuras apertadas que são cortadas na extremidade do tubo. Os tubos também são enviados através de uma máquina de medição. Essas informações, juntamente com outros dados de controle de qualidade, são automaticamente estêncil no tubo. O tubo é então pulverizado com um leve revestimento de óleo protetor. A maioria dos tubos é tipicamente tratada para evitar que enferruje. Isso é feito galvanizando-o ou dando-lhe um revestimento de zinco. Dependendo do uso do tubo, outras tintas ou revestimentos podem ser usados.